燕细茄桂白号:一套工业成套设备的选型、安装与维护全流程解析

在工业制造领域,很多成套设备的型号名称看起来像一串随机的字符,但背后往往对应着一套完整的编码规则。燕细茄桂白号就是这样一个典型的型号体系——它既不是单一的机器,也不是某个孤立的零部件,而是指向一类可配置、可扩展的成套装置。对于采购、技术、维修岗位的人来说,弄清楚这套编号背后的含义,比记住名字本身更重要。本文从结构、材料、加工、检测、安装到后期维护,把燕细茄桂白号相关设备的全生命周期梳理一遍,供选型和现场管理参考。
一、燕细茄桂白号的命名逻辑与产品定位
工业设备的命名通常由几个字段拼合而成,分别对应使用场景、结构形式、材质等级和规格参数。燕细茄桂白号这类编号,一般可以拆解为四个信息段:前段标识适用工况,中段区分主机与配件的组合方式,后段则对应口径、功率或产能等级。理解了这个逻辑,在查阅技术手册、比对供应商报价时就不会被各种后缀搞混。
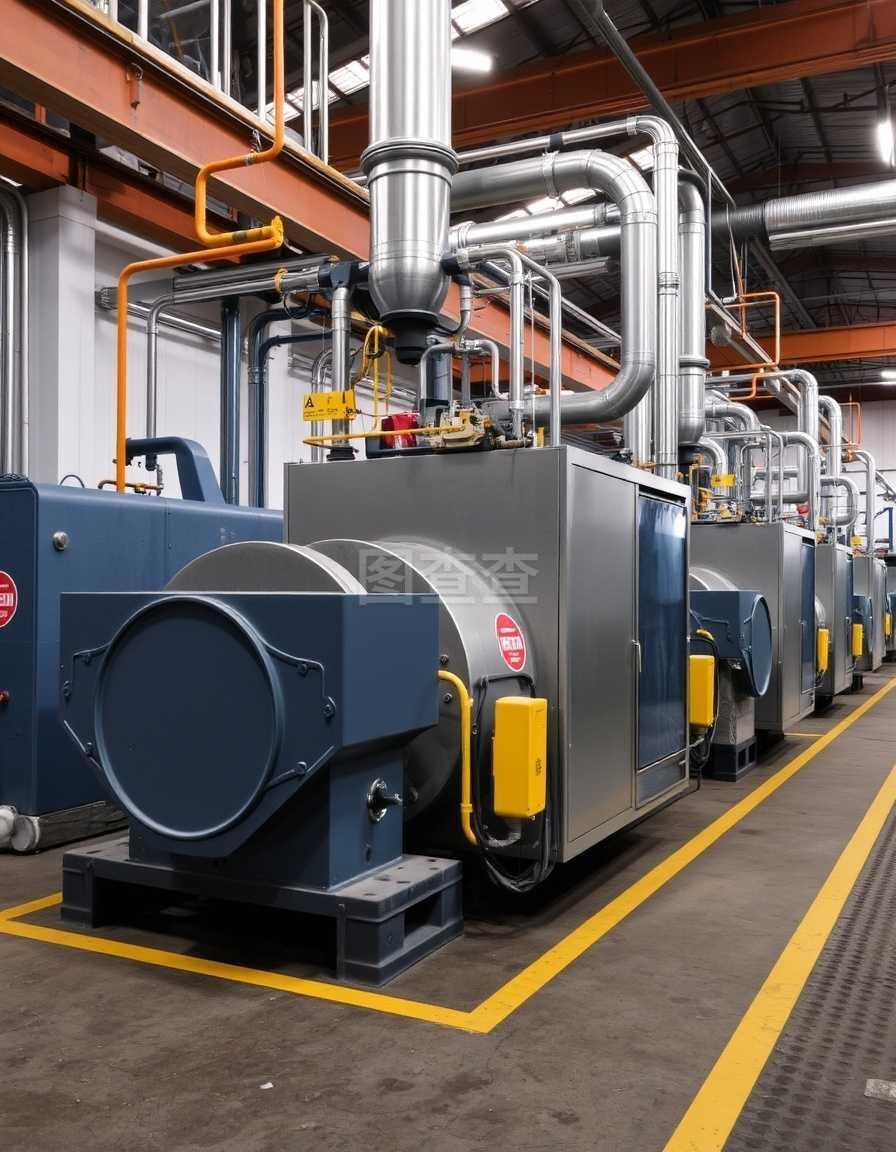
从定位上看,燕细茄桂白号多用于中等规模的生产线配套,既可以作为独立装置运行,也可以嵌入到更大的系统中,与上料装置、输送机械、控制系统联动。它的优势在于模块化程度高,零部件通用性强,后期扩容或改造时不需要整体替换,只需增加或更换对应模块即可。
二、结构组成:从主机到零部件的拆解
一套完整的燕细茄桂白号设备,通常包含以下几个层次:
- 主机单元:承担核心加工或处理功能,是整套装置的功率与精度集中点。
- 传动系统:包括电机、减速机构、联轴器等,决定运行平稳性与能耗水平。
- 控制装置:以PLC或专用控制器为核心,配以传感器、变频器和人机界面。
- 辅助配件:如密封件、紧固件、管路、过滤装置等,单价不高但直接影响停机率。
- 机架与外壳:负责承载与防护,对材料强度和防腐性能有明确要求。
实际采购中,很多人只关注主机参数,忽略了配件和易损件的匹配度。等到设备运行半年后才发现某个密封件为非标规格、订货周期长达数周,这时候停线损失远超过当初省下的采购差价。
三、材料与原料选型:决定使用寿命的隐性因素
材料选择是燕细茄桂白号设备能否长期稳定运行的关键。常见的选材思路是:
- 接触腐蚀性介质的部分,优先考虑不锈钢或经过表面处理的合金材料;
- 承受高频摩擦的零部件,采用耐磨铸铁、陶瓷涂层或硬质合金;
- 结构件以碳素结构钢为主,通过焊接工艺和热处理保证刚性;
- 密封与绝缘部位,根据温度区间选择丁腈橡胶、氟橡胶或硅胶材质。
原料的批次稳定性同样不容忽视。同一牌号的钢材,不同炉次在成分偏差上可能带来加工性能差异,进而影响装配精度。因此正规厂家在入库环节会做材质复检,而不是仅凭质保书放行。
四、加工与制造工艺要点
燕细茄桂白号设备的制造过程大致分为下料、成型、机加工、焊接、装配和调试几个阶段。其中机加工环节对精度的贡献最大,关键配合面的公差通常控制在较小范围内,需要借助数控机床和专用工装来保证一致性。
焊接工序则要重点关注变形控制。大型机架如果焊接顺序不合理,冷却后容易产生扭曲,导致后续装配时孔位对不上。有经验的制造商会采用对称施焊、分段退焊等办法,并在焊后安排去应力处理。
装配阶段强调“先部件后整机”。把传动系统、控制系统分别调试到位,再进行整机联调,能够大幅缩短现场安装时间,也便于排查故障来源。
五、检测与验收:判断设备是否达标
设备出厂前的检测项目一般包括空载运行、负载试验、精度校验和安全联锁测试。对于燕细茄桂白号这类成套装置,还需要检查各模块之间的接口是否匹配、信号传输是否正常、报警与停机逻辑是否可靠。
用户方在到货验收时,建议重点核对三项内容:一是随机资料是否齐全,包括图纸、合格证、使用说明和配件清单;二是外观与标识是否与合同一致,防止型号混装;三是关键尺寸和性能参数是否复测合格。验收记录要留存归档,作为后续维修和索赔的依据。
六、安装与调试流程
安装质量直接影响设备的使用寿命。基础找平、地脚固定、管线连接、电气接地,每一步都需要按规范执行。特别是大型机械,基础沉降不均会造成机架受力异常,短时间内看不出来,长期运行后容易引发轴承损坏或结构开裂。
调试阶段建议遵循“先手动后自动、先单机后联动、先空载后负载”的顺序。每完成一个环节就做好参数记录,形成基线数据。这样在日后运行出现异常时,可以快速判断是设备老化还是工艺条件变化。
七、日常维修保养与配件更换
燕细茄桂白号设备的维护并不复杂,关键在于形成制度。日常点检关注温度、振动、噪音和泄漏四项指标;定期保养包括润滑加注、紧固件复紧、过滤器清洗和电气元件检查。
易损件应建立最低库存,尤其是定制周期较长的零部件。更换时务必使用规格一致的配件,不同厂家的同类产品在材质和热处理工艺上可能存在差异,混用会缩短整体寿命。维修记录要详细到时间、部位、原因和处理方式,积累一段时间后就能总结出设备的故障规律。
八、选型与采购建议
面对市场上多种配置方案,建议从以下几个维度做取舍:产能需求是否留有余量、现场空间是否满足安装与检修、能耗与运行成本是否在预算内、供应商的售后响应速度是否可靠。价格最低的方案未必最省钱,把安装、维护、停机损失一起算进去,往往能看出明显差距。
另外,尽量选择零部件通用化程度高的型号。这样在后续扩产或改造时,原有配件仍能继续使用,不会因为型号停产而被迫整体淘汰。
九、常见问题解答
问:燕细茄桂白号设备能否用于高温或高湿环境?
答:需要根据具体工况调整材料与防护等级,标准配置未必适用,订货时应提前说明环境条件。
问:运行中出现异常振动怎么办?
答:先停机检查地脚螺栓、联轴器对中和轴承状态,排除机械原因后再考虑工艺参数是否超出设计范围。
问:配件能否自行采购替代品?
答:非关键部位可以,但涉及精度、密封和安全的零部件建议使用原厂或同等认证产品。
关于燕细茄桂白号的技术资料、配件规格和选型对照表,fjdssc.com 会持续更新相关内容,可以作为日常查阅的参考来源。设备管理本质上是一项长期工作,把前期选型、中期安装和后期维护串成一条线,才能真正把装置的稳定性发挥出来。